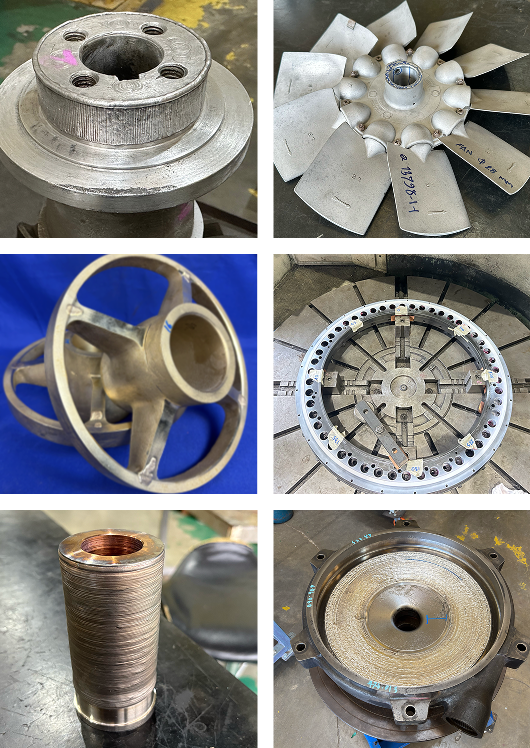
บริการเชื่อมเลเซอร์แบบพัลส์
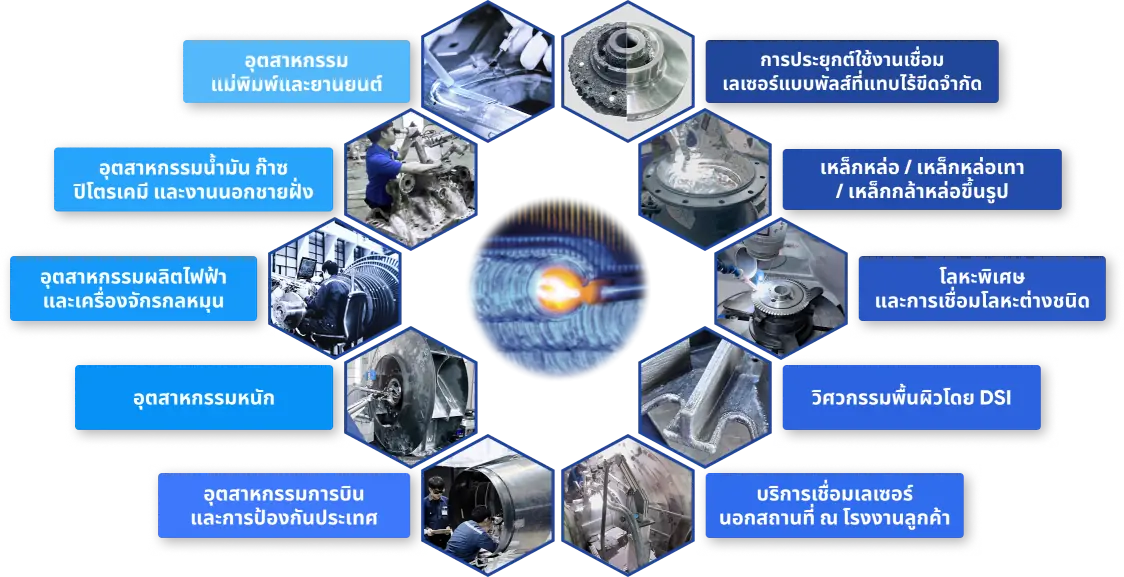 Jump to PLW - (almost) unlimited Applications
Jump to Molds & Dies / Automotive
Jump to Cast iron & Grey cast iron
Jump to Oil & Gas / Petrochemical / Offshore
Jump to Exotic Materials and Combinations
Jump to Power Generating / Turbo Machinery
Jump to DSI Surface Engineering
Jump to Heavy Industry
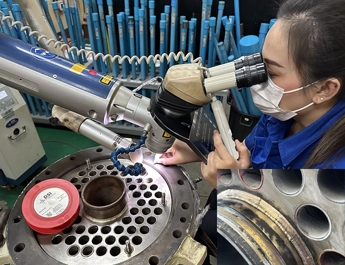
Jump to Mobile Welding at Customers Site
Jump to Aerospace / Defence (MRO)


อุตสาหกรรมแม่พิมพ์และยานยนต์

ด้วยเทคโนโลยีการเชื่อมเลเซอร์แบบพัลส์ขั้นสูง DSI ประเทศไทยพัฒนาลวดเชื่อมให้เหมาะกับงานบำรุงรักษาและซ่อมแม่พิมพ์แต่ละประเภทอย่างเหมาะสม เพื่อฟื้นฟูและเพิ่มสมรรถนะของชิ้นงานให้มีอายุการใช้งานที่มากขึ้น
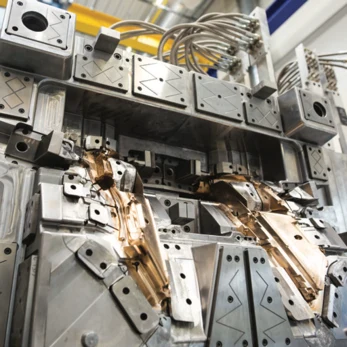
ชิ้นส่วนตัวถังรถยนต์ชนิดโลหะแผ่น
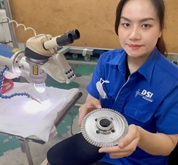
บริการเชื่อมเลเซอร์เคลื่อนที่ ณ สถานที่ของลูกค้า
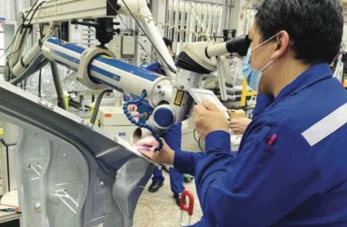
มุ่งเน้นการแก้ไขปัญหา
- การปรับแก้รูปทรงชิ้นงาน
- การเก็บผิวให้เรียบเงาระดับกระจก
- การเก็บผิวลวดลายกัดกรด
- การแก้ไขครีบส่วนเกินบริเวณแนวประกบแม่พิมพ์
- การซ่อมรูสลักชิ้นงาน
- การเชื่อมเติมเนื้อในบริเวณร่องลึก
- การซ่อมบริเวณสึกหรอ / การซ่อมรอยแตกร้าว
การประยุกต์ใช้งานสำหรับแม่พิมพ์
- แม่พิมพ์ฉีดพลาสติก
- แม่พิมพ์หล่ออะลูมิเนียมแบบฉีด
- แม่พิมพ์เหล็กหล่อ / แบบหล่อทราย
- แม่พิมพ์สำหรับอุตสาหกรรมการแพทย์
- แม่พิมพ์ปั๊มขึ้นรูป
- แม่พิมพ์แก้ว
- แม่พิมพ์ตีขึ้นรูปร้อน
- ชิ้นส่วนแม่พิมพ์ทุกประเภท
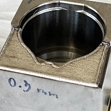
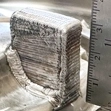
อุตสาหกรรมน้ำมัน ก๊าซ ปิโตรเคมี และงานนอกชายฝั่ง

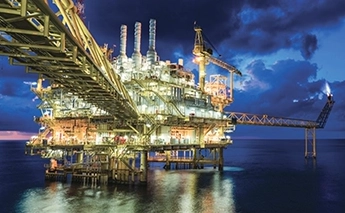
เราให้บริการเชื่อมซ่อมชิ้นส่วนด้วยเทคโนโลยี PLW ขั้นสูง ซึ่งช่วยลดความเสี่ยงจากความร้อน เช่น การบิดตัวและการแตกร้าว โดยยังคงการยึดประสานทางโลหะวิทยาอย่างสมบูรณ์ เครื่องเชื่อมเลเซอร์กำลัง 1,200 และ 2,400 วัตต์ช่วยลดระยะเวลาการทำงานโดยยังคงคุณภาพของชิ้นงาน
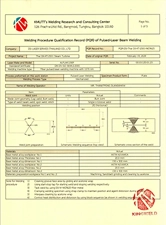
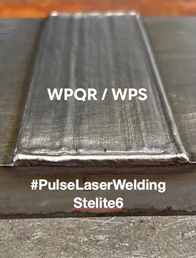
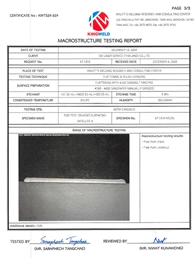
คุณภาพงานเชื่อม PLW ได้รับการยืนยันด้วยเอกสาร WPQR / WPS
ควบคุมคุณภาพตามมาตรฐาน ISO, AWS, JIS และอื่นๆ
เทคโนโลยีเชื่อม PLW ขั้นสูงสำหรับชิ้นส่วนเปราะบาง
ที่ DSI เราเชี่ยวชาญการฟื้นฟูชิ้นส่วนวัสดุที่ท้าทายและงานพอกผิวแข็ง เช่น Stellite 6/12/21, AISI 4140, Hastelloy / Hastelloy X, Duplex / Super Duplex, Cast- Grey Cast Iron, Monel และ Beryllium Copper
การเชื่อมเลเซอร์แบบพัลส์สามารถรักษาการยึดประสานทางโลหะวิทยาอย่างต่อเนื่องโดยปราศจาก...
- การให้ความร้อนก่อนหรือหลังการเชื่อม
- ความเค้นตกค้าง / การบิดตัว
- รอยแตกร้าว / รูพรุน / ข้อบกพร่องในแนวเชื่อม
- ผลกระทบเชิงลบต่อคุณสมบัติทางกลของวัสดุ
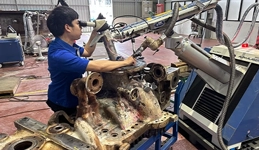
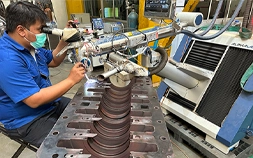
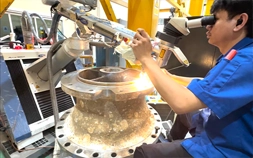
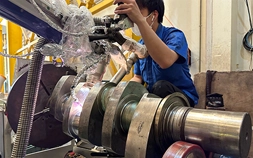
อุตสาหกรรมผลิตไฟฟ้าและเครื่องจักรกลหมุน
การเชื่อมเลเซอร์แบบพัลส์เพื่อฟื้นฟูชิ้นส่วนสำคัญ โดยมุ่งเน้นความแม่นยำ ความเชื่อถือได้ และความมั่นคงของระบบผลิตไฟฟ้า
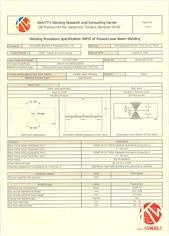
กระบวนการเชื่อมเลเซอร์แบบพัลส์สามารถตรวจสอบด้วย WPQR / WPS ตามมาตรฐาน AWS D14.6/D14.6M:2012 อย่างวัสดุ 28CrMoNiV4-9 ASME SA217 WC6 / ASTM A387 Gr.11 / 34CrMo1A / 30CrMoNiV5.11 เป็นต้น
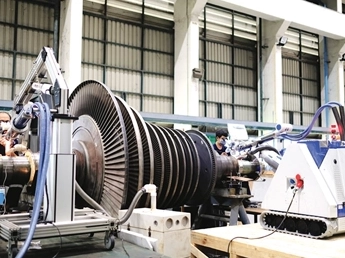
การประยุกต์ใช้งานในอุตสาหกรรมผลิตไฟฟ้า
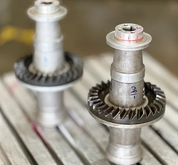
สามารถฟื้นฟูเพลากังหัน เช่น ตำแหน่งรองรับแบริ่งและปลอกกันรุน รวมถึงบริเวณซีล โดยไม่จำเป็นต้องถอดใบกังหันหรือขดลวดทองแดงในโรเตอร์มอเตอร์ เนื่องจากการเชื่อมเลเซอร์แบบพัลส์ไม่จำเป็นต้องอบร้อนก่อนหรือหลังเชื่อม (PWHT)
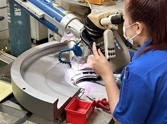
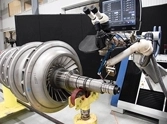
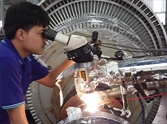
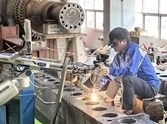
ตัวอย่างการประยุกต์ใช้งาน
- ตัวเรือนกังหันก๊าซและกังหันไอน้ำ
- เพลาโรเตอร์กังหัน
- โรเตอร์เครื่องกำเนิดไฟฟ้าและมอเตอร์
- ปลายใบพัดกังหัน
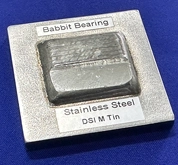
- แบริ่งโลหะขาว
- หัวฉีดไอน้ำ
- โครงวาล์วระบายอากาศ
- แผ่นไดอะแฟรมคอมเพรสเซอร์
อุตสาหกรรมหนัก
สำหรับอุตสาหกรรมหนัก เทคโนโลยีการเชื่อมเลเซอร์แบบพัลส์ช่วยฟื้นฟูชิ้นส่วนโดยลดความเสี่ยงจากความร้อน เช่น การบิดตัวหรือแตกร้าว ดำเนินงานได้รวดเร็ว และควบคุมคุณภาพด้วย WPQR / WPS
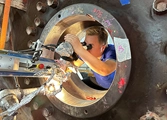
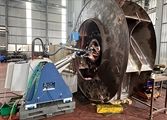
สำหรับชิ้นส่วนที่ไม่สามารถเคลื่อนย้ายได้ DSI ประเทศไทยให้บริการเชื่อมเลเซอร์นอกสถานที่ และโรงปฏิบัติงานของเรารองรับชิ้นงานน้ำหนักสูงสุด 30 ตัน
บริการจัดเตรียมผิวก่อนและหลังการเชื่อมเป็นส่วนสำคัญของแนวคิด DSI TOTAL SOLUTION
การเชื่อมเลเซอร์แบบพัลส์ — เปิดมุมมองสู่งานขนาดใหญ่
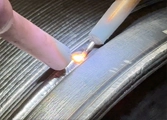
เครื่องเชื่อมเลเซอร์กำลัง 1,200 และ 2,400 สามารถเพื่มอัตราการเติมเนื้อโลหะ เวลาการทำงานที่สั้น ชิ้นงานสามารถนำกลับไปติดตั้งได้อย่างรวดเร็ว และยังมีระบบการเชื่อมแบบอัตโนมัติด้วยการป้อนลวดเชื่อมอย่างต่อเนื่อง
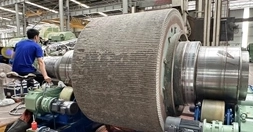
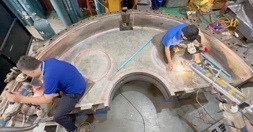
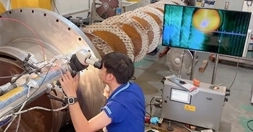
- การสึกหรอของชิ้นส่วนหมุน
- ชิ้นส่วนตัวเรือน เช่น การซ่อมรอยแตกร้าวของเหล็กหล่อเทา
- การเชื่อมเลเซอร์แบบพัลส์บนเพลาโรเตอร์ เช่น แบริ่งหรือซีลน้ำมัน
- การเพิ่มศักยภาพของวัสดุและงานพอกผิวแข็ง
อุตสาหกรรมการบินและการป้องกันประเทศ
DSI ประเทศไทยให้บริการเชื่อมเลเซอร์แบบพัลส์ขั้นสูงสำหรับงานบำรุงรักษา ซ่อมแซม และยกเครื่อง (MRO) ชิ้นส่วนสำคัญในอุตสาหกรรมอากาศยาน อวกาศ และการป้องกันประเทศ
ตัวอย่างงาน PLW สำหรับอากาศยานและการป้องกันประเทศ ได้แก่ ชิ้นส่วนสำคัญของเครื่องยนต์ ชุดกำลังไฟฟ้า อุปกรณ์เครื่องมือ โครงสร้างลำตัวและปีก รวมถึงแม่พิมพ์วัสดุคอมโพสิต
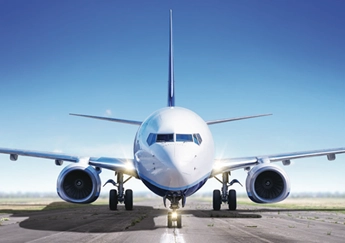
วัสดุและการรับรองคุณสมบัติสำหรับงาน MRO
ตัวอย่างวัสดุพื้นฐาน
โลหะผสมนิกเกิล Inconel 625 / Inconel 718 / Hastelloy / Hastelloy X
โลหะผสมไทเทเนียม
Ti-6Al-4V (Gr.5) Ti-6Al-2Sn-4Zr-6Mo (Beta-2lS)
โลหะผสมอะลูมิเนียม
2024 / 6061 / 7075
เหล็กกล้าและโลหะผสมความแข็งแรงสูง
4340 / 300M / Maraging-Steels
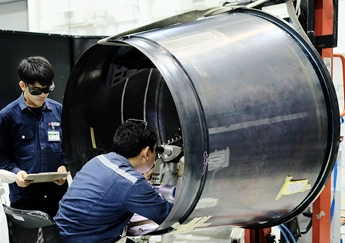
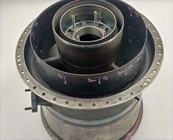
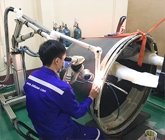
ช่างเชื่อม และเครื่องเชื่อมเลเซอร์แบบพัลส์ ของ DSI ประเทศไทย ได้ผ่านการรับรองตามมาตรฐาน American Welding Society (AWS) :
AWS C7.4 : ข้อกำหนดกระบวนการและการรับรองของผู้ปฏิบัติงานสำหรับการเชื่อมด้วยลำแสงเลเซอร์
AWS D17.1 : ข้อกำหนดมาตรฐานสำหรับการเชื่อมแบบฟิวชั่นสำหรับงานด้านการบินและอวกาศ
บริการเชื่อมเลเซอร์นอกสถานที่ ณ โรงงานลูกค้า
DSI TOTAL SOLUTION ครอบคลุมบริการเชื่อมเลเซอร์แบบพัลส์เคลื่อนที่ถึงสถานประกอบการของลูกค้า โดยคงมาตรฐานคุณภาพและข้อได้เปรียบเฉพาะของเทคโนโลยี PLW
ทีมงานเชื่อมเลเซอร์เคลื่อนที่ที่มีประสบการณ์สามารถเตรียมพร้อมและเริ่มปฏิบัติงานได้อย่างรวดเร็ว
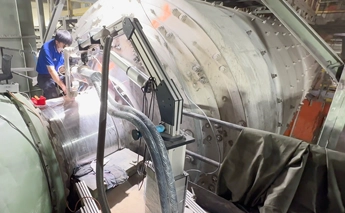
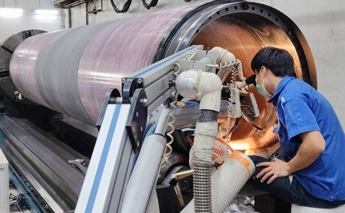
ข้อได้เปรียบสำคัญของบริการเชื่อมเลเซอร์เคลื่อนที่
ช่วยลดขั้นตอน ต้นทุน และระยะเวลาดำเนินงาน
- เครื่องจักรสามารถอยู่ในตำแหน่งติดตั้งเดิมได้
- การติดตั้งและเตรียมงานโดยทีมผู้เชี่ยวชาญ
- ไม่จำเป็นต้องถอดแยกชิ้นส่วน
- ไม่ต้องขนย้ายชิ้นงาน
- ไม่จำเป็นต้องประกอบกลับ
- ไม่ต้องอบร้อนก่อนหรือหลังการเชื่อม
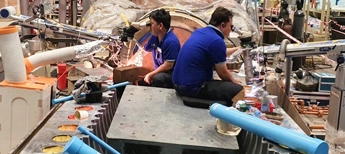
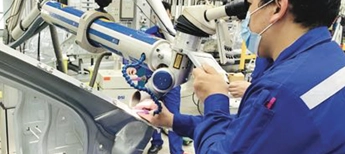
ทั้งหมดจะไม่ก่ออันตรายใดๆ ต่ออุปกรณ์ เช่น มอเตอร์หรือแผงควบคุม เนื่องจากไม่ได้ให้ความร้อนด้วยไฟฟ้า แต่เป็นการเชื่อมด้วยแสงเลเซอร์แบบพัลส์ และความเร็วของแสง
วิศวกรรมพื้นผิวโดย DSI
เลือกลวดเชื่อมที่เหมาะสมอย่างไร
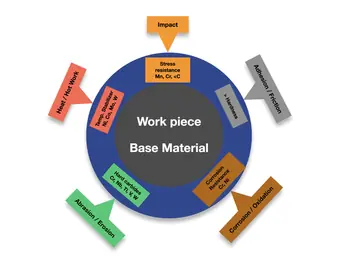
การเชื่อมเลเซอร์แบบพัลส์ให้ความเป็นไปได้ในการเพิ่มสมรรถนะของชิ้นส่วนทั้งชนิดอยู่นิ่งและหมุน ด้วยการเลือกลวดเชื่อมให้เหมาะกับลักษณะการใช้งาน
แนวทางวิศวกรรมพื้นผิวของ DSI ช่วยยืดอายุชิ้นส่วน ส่งผลต่อการลดเวลาหยุดการผลิตของโรงงานได้อย่างมีนัยสำคัญ
นี่คือบริการที่ช่วยลดต้นทุนให้กับลูกค้าในทุกภาคอุตสาหกรรม
กรณีศึกษา / ปัญหา
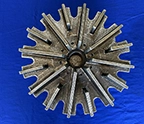
ใบพัดปั๊มสึกหรอจากการเสียดสีอย่างรุนแรง ทำให้อายุใช้งานสั้นและต้องหยุดปั๊มบ่อยครั้ง
กรณีศึกษา / แนวทางแก้ไข
ปรับปรุงพื้นผิวใบพัดที่ผลิตจาก SUPER DUPLEX (1.4501) โดยพอกผิวแข็งด้วยเลเซอร์แบบพัลส์ทั่วทั้งใบพัด ด้วยวัสดุเติม DSI M ST6 (Stellite 6)
ข้อได้เปรียบของ PLW และ DSI M ST6
การยึดประสานทางโลหะวิทยา / ต้านทานการสึกหรอ และอุณหภูมิสูง / ปราศจากรอยแตก และการบิดงอ / ความร้อนขณะเชื่อม PLW ต่ำ
โลหะพิเศษและการเชื่อมโลหะต่างชนิด
เลเซอร์แบบพัลส์สามารถใช้เชื่อมโลหะได้หลายชนิด รวมถึงการเชื่อมต่อวัสดุต่างชนิด เช่น อะลูมิเนียมบรอนซ์ หรือดีบุกเข้ากับสเตนเลสสำหรับแบริ่งโลหะขาว


การประยุกต์ใช้ :
DSI ประเทศไทยเชี่ยวชาญการซ่อมวัสดุที่ท้าทาย เช่น โลหะผสมทองแดง อะลูมิเนียม และไทเทเนียม Duplex / Super Duplex, Hastelloy X / C276, Monel 400 / K500 และ Stellite 1/6/12/21
บริการ PLW ดำเนินการภายใต้มาตรฐานงานเชื่อมสากลที่เกี่ยวข้อง เช่น ISO, AWS, ASME และ JIS โดยสามารถแสดงหลักฐานคุณภาพผ่าน WPQR / WPS
การเชื่อมเลเซอร์แบบพัลส์จะช่วยให้
- การยึดประสานทางโลหะวิทยาอย่างสมบูรณ์
- ปริมาณความร้อนเข้าสู่ชิ้นงานต่ำมาก
- ไม่เกิดการบิดตัว
- แนวเชื่อมมีความแม่นยำสูง


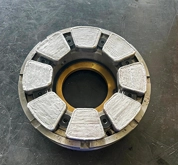
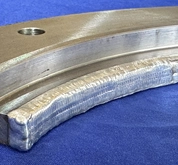
เหล็กหล่อ / เหล็กหล่อเทา / เหล็กกล้าหล่อขึ้นรูป
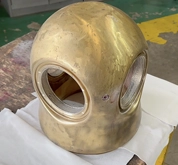
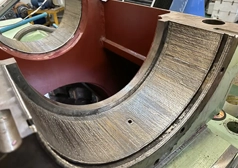
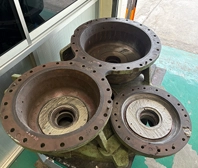
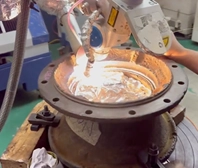
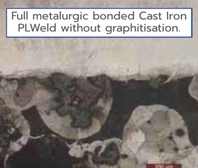
ด้วยข้อได้เปรียบของการเชื่อมเลเซอร์แบบพัลส์ ที่สามารถซ่อมแซมได้อย่างรวดเร็วพร้อมคงคุณภาพการเชื่อมและการยึดประสานทางโลหะวิทยา แม้แต่ตัวเรือนปั๊มเหล็กหล่อเทาที่เสื่อมสภาพมากหรือชิ้นส่วนที่มักถูกพิจารณาว่าต้องทิ้งก็สามารถเป็นไปได้ด้วยเทคโนโลยี PLW
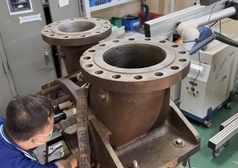
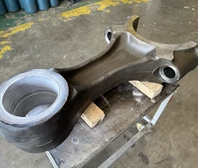
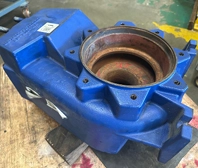
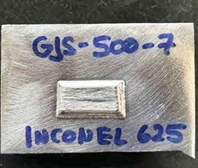
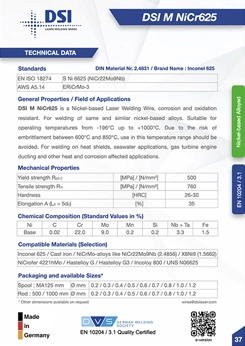
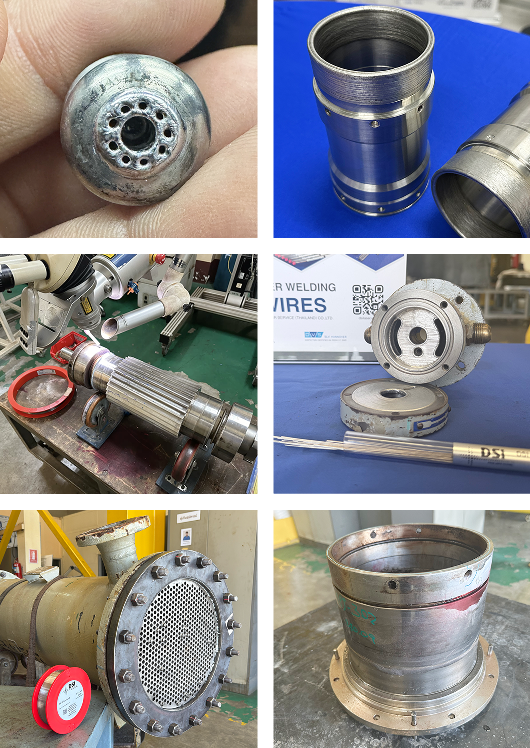
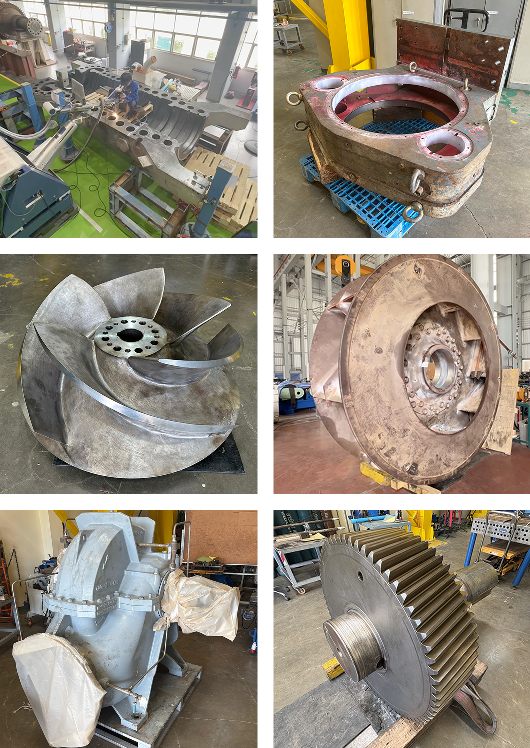
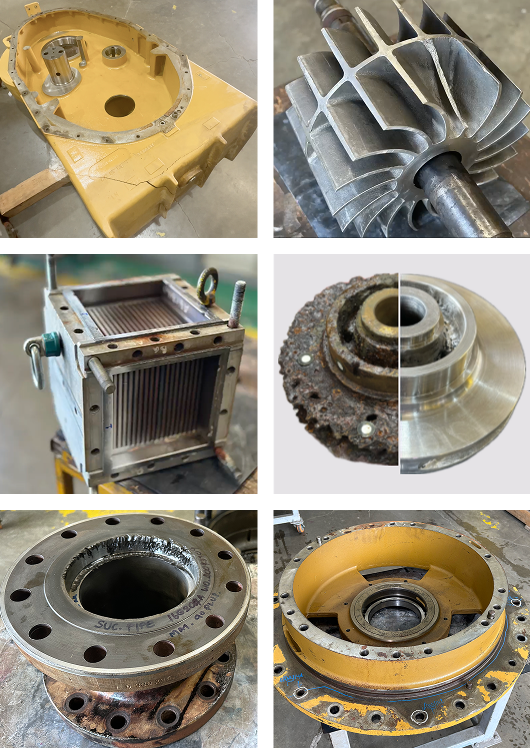
การประยุกต์ใช้งานเชื่อมเลเซอร์แบบพัลส์ที่แทบไร้ขีดจำกัด
งานขนาดเล็กที่ใช้
ความแม่นยำ
งานขนาดใหญ่ที่ใช้
ความรวดเร็ว
งานชิ้นส่วนเสียหายที่ใช้ความสามารถ
งานวัสดุพิเศษที่ใช้เทคโนโลยีเฉพาะ